추가: NYaqian Road No128 Yaqian Town Xiaoshan Hangzhou Zhe Jiang China.
전화: 0086-0571-82602080
팩스: 0086-0571-82758132
이메일: [email protected]
두 대의 경편 기계는 동일한 장력 설정으로 동일한 150데니어 폴리에스테르 필라멘트사 로트에서 감은 빔을 작동합니다. 한 명은 세 정거장을 거쳐 12시간 근무를 마쳤습니다. 다른 하나는 아무것도 없이 끝납니다. 두 상자에 인쇄된 데니어는 동일하므로 라벨이 보이지 않는 곳에 차이점이 있습니다. 즉, 필라멘트 수, 인성 퍼짐, 압착 안정성, 패키지 간에 표류하는 오일 픽업 등이 있습니다.
폴리에스터 필라멘트사 평가는 3개 층으로 이루어집니다. 데니어를 정확하게 읽고, 데니어가 설명할 수 없는 기계적 특성을 테스트하고, 손에 들고 있는 패키지 대신 로트 전반에 걸쳐 일관성을 판단하십시오. 각 계층에는 고유한 방법, 고유한 허용 오차 및 시스템에서 실패하는 고유한 방식이 있습니다.
정의: 데니어는 실 9,000미터의 질량(g)입니다. dtex라고 표기하는 Decitex는 10,000미터의 그램 단위 질량입니다. 1dtex는 0.9데니어와 같으므로 167dtex 원사는 150데니어로 판매되는 원사의 미터법 이름입니다.
데니어가 동일한 두 실은 서로 다른 재료처럼 작동할 수 있습니다. 데니어는 해당 질량이 필라멘트 간에 어떻게 분할되는지가 아니라 주어진 길이에 얼마나 많은 질량이 있는지만 결정하기 때문입니다.
36개의 필라멘트로 방적된 150데니어 원사는 모든 필라멘트에 4.2데니어를 전달합니다. 144개의 필라멘트와 동일한 150데니어 방적은 1.0을 전달합니다. 미세한 구조는 더 쉽게 구부러지고, 그램당 더 많은 표면을 덮고, 더 부드러워지고, 가이드와 필터에서 더 미세한 플라이를 방출합니다.
| 원사 명칭 | 필라멘트당 데니어 | 다운스트림 효과 |
| 150D/36F | 4.2 | 더 단단한 손과 더 높은 굽힘 강성; 가이드에서 제어할 필라멘트 수가 적습니다. |
| 150D/48F | 3.1 | 의류 및 홈텍스타일 드로텍스쳐사용 범용공법 |
| 150D/96F | 1.6 | 더 부드러운 촉감과 더 촘촘한 커버; 장력 스파이크에 더 민감 |
| 150D/144F | 1.0 | 극세사 손; 더 높은 필터 로딩 및 더 미세한 플라이 |
지정에는 이유 때문에 두 번째 숫자가 포함됩니다. 150D/48F는 48개의 필라멘트에 걸쳐 150데니어를 의미하며 해당 쌍을 읽는 것은 단일 테스트를 실행하기 전에 사용할 수 있는 가장 빠른 품질 검사입니다.
선형 밀도 자체는 타래로 측정됩니다. 정의된 길이를 감고 섭씨 20 ± 2도, 상대습도 65 ± 4%의 ISO 139 대기로 조절하고 저울에서 0.001g까지 무게를 측정하고 단위 길이당 질량을 계산합니다. ISO 2060과 ASTM D1907은 모두 타래 방법을 설명합니다. 보고서에 타래 길이, 패키지 수 및 컨디셔닝 시간이 명시된 경우에만 결과를 비교할 수 있습니다.
데니어만을 기반으로 한 사양은 거의 아무것도 예측하지 못합니다. 왜냐하면 파괴 강도, 신율, 오일 흡수 및 수축 등 각각의 변화가 각기 다르기 때문에 로트가 깨끗하게 작동하는지 여부를 결정하기 때문입니다.
범위는 폴리에스터 필라멘트의 일반적인 상용 수치입니다. 공급업체 인증서 및 합의된 테스트 방법을 기준으로 각각을 확인합니다.
인성 및 연신율은 ISO 2062에 따른 일정 신장률 시험기로 측정됩니다. 표준에서는 시험 조건을 기록해야 하며 게이지 길이 및 시험 속도 없이 인용된 인성 수치는 다른 실험실의 수치와 비교할 수 없습니다.
이 수치가 바닥에 나타나는 위치는 다음과 같습니다.
완전히 연신된 실은 더 이상 연신하지 않고 경사 준비 또는 제직에 도달하기 때문에 일반적으로 강인성이 가장 엄격하게 인용되는 등급입니다. 인성 및 신장률은 단일 합격 표시가 아닌 CV 퍼센트의 평균으로 요청하십시오.
 제직 및 편직용 폴리에스테르 FDY 원사 시리즈 직접 제직 및 편직용으로 완전히 연신된 폴리에스터 필라멘트사로, 제어된 수축, 인성 및 신장률을 평균 + CV로 보고합니다. 제품보기 →
많은 것이 평균적으로 통과하고 확산에 실패합니다. 데니어 CV 백분율, 인성 CV 백분율 및 신장 CV 백분율은 수천 개의 패키지가 기계에서 수행하는 작업을 설명하며, 이는 실험실에서 10개의 패키지가 수행한 작업과는 다른 질문입니다.
패키지 내 변동과 패키지 간 변동은 별도의 결함입니다. 내부에서 변화하는 패키지는 주기적인 긴장과 바레를 생성합니다. 패키지가 서로 다른 로트에서는 빔이나 롤 사이에 음영과 부피 차이가 발생합니다.
벤치마킹은 비교가 비슷한 경우에만 도움이 됩니다. 공개 원사 통계는 CV 백분율 수치를 맥락에 따라 배치할 수 있지만 원사 유형, 개수 및 테스트 방법이 먼저 일치해야 합니다. 150D/48F 드로우 텍스처 그림은 300D/96F 완전 드로잉 그림과 비교할 수 없습니다.
드로우 텍스처 원사는 합의된 사내 방법으로 측정된 두 가지 변수, 즉 압착 수축과 압착 안정성을 추가하므로 보고서에는 사용된 하중과 체류 시간을 명시해야 합니다. 패키지마다 크림프 안정성이 다를 때 안정적인 크림프 수축을 보이는 많은 부분이 직물에서 여전히 실패합니다. 완성된 직물의 대부분이 이를 따르기 때문입니다. 이 그림 뒤에 있는 테스트 순서는 이 가이드에 설명되어 있습니다. DTY 품질 관리 및 테스트 표준 .
 나선형 크림프 및 벌크를 갖춘 폴리에스테르 DTY 원사 환편직, 경편직 및 직조용 드로우 텍스처 폴리에스테르 필라멘트사로, 직물의 일관성을 위해 나선형 크림프, 벌크 및 크림프 안정성이 지정됩니다. 제품보기 →
잘못된 순서로 테스트하면 일주일이 낭비됩니다. 지정에 실패한 로트에는 전체 기계적 테스트가 필요하지 않으며, 기계 시험에 실패한 로트는 세 번째 실험실 재테스트가 필요하지 않습니다.
사내에서 드로 텍스처링하는 경우, 들어오는 부분 배향사는 텍스처링 기계가 스레드되기 전에 드로우 텍스처 수율을 설정합니다. 해당 입력의 신장률과 CV 백분율은 연신 비율 창을 정의하므로 둘 다 데니어 옆에 들어오는 검사에 속합니다.
 DTY 및 FDY 생산용 폴리에스터 POY 원사 다운스트림 DTY 및 FDY 생산을 위한 부분 배향 폴리에스테르 필라멘트사로 들어오는 드로우 텍스처링 검사를 위해 신율과 오일 픽업이 제어됩니다. 제품보기 →
테스트 보고서는 방법, 공기 조절 및 샘플링 계획이 같은 페이지의 결과 옆에 있는 경우에만 비교할 수 있습니다.
| 보고 라인 | 기대하는 방법 | 어떤 편차가 신호를 보내는가 |
| 선형 밀도 | ISO 2060 또는 ASTM D1907 타래 방법 | 오프 카운트 실은 평방 미터당 직물 무게와 미터당 비용을 변경합니다. |
| 선형 밀도 CV percent | 동일한 방법, 여러 패키지 | 장력변화, 바레, 고르지 못한 커버 |
| 파괴적인 강인함 | ISO 2062, 일정 속도 확장 테스터 | 워프 파손, 필라멘트화, 낮은 빔 강도 |
| 휴식시 신장 | ISO 2062, 강인함과 동일한 조건 | 더 좁은 그리기 비율 창, 더 많은 텍스처링 중단 |
| 오일 픽업 | 용매 추출 또는 합의된 공급업체 방법 | 히터의 가이드 마찰, 정적, 필라멘트 융합 |
| 수축 | 합의된 온도 및 체류 시간 | 마감 후 치수 변화, 심 퍼커링 |
| 압착 수축 및 안정성 | 합의된 로드 및 체류 시간, 드로 텍스처링된 실만 사용 | 롤 간 대량 및 수동 변형 |
공정 능력은 실험실 수치이기 이전에 제조 분야입니다. 항저우 샤오산에 본사를 둔 폴리에스테르 필라멘트사 제조업체인 Zhejiang Hengyuan Chemical Fiber Group Co., Ltd.는 다음을 통해 생산 및 개발 자료를 발표합니다. 제조 및 연구 페이지 , 새로운 공급업체를 평가하는 구매자는 모든 인증서 뒤에 있는 동일한 기능 데이터를 요청해야 합니다.
아니요. 중요한 것은 다음 프로세스가 허용하는 것과 관련된 변동입니다. 미세한 게이지 직물을 사용하는 편직자는 데니어 CV의 0.3포인트 감소보다 신장 CV의 1포인트 감소에서 더 많은 이득을 얻습니다. 왜냐하면 편직 영역의 장력은 선형 밀도를 따르는 것보다 신장을 훨씬 더 밀접하게 따르기 때문입니다.
팔레트 상단뿐만 아니라 생산 작업 전체를 덮기에 충분합니다. 100개 패키지 배송에 대해 실행 가능한 스크린은 세 가지 생산 기간과 하나 이상의 회전 위치에서 가져온 10개의 패키지입니다. 이는 표준이 아닌 경험에 의한 구매 규칙이며 샘플링 계획은 계약에 포함되므로 양측이 동일한 방식으로 테스트합니다.
그렇습니다. 종종 관용 이상의 기준으로 판단됩니다. 컨디셔닝 시간, 타래 길이, 게이지 길이 및 테스트 속도는 모두 숫자를 이동시키며 4.0 및 3.8 cN/dtex를 보고하는 두 실험실은 서로 다른 게이지 길이를 사용했을 수도 있습니다. ISO 2062 조건을 인증서의 필수 필드로 만듭니다.
데니어 공차는 옆에 방법을 사용하여 공칭 백분율로 표시됩니다(예: ISO 139 조건화 후 ISO 2060에 대한 플러스 또는 마이너스 2%). 다른 단일 수치보다 감기, 편직 및 직조를 통해 장력 안정성을 높이기 때문에 신장 CV를 두 번째로 추가하십시오.

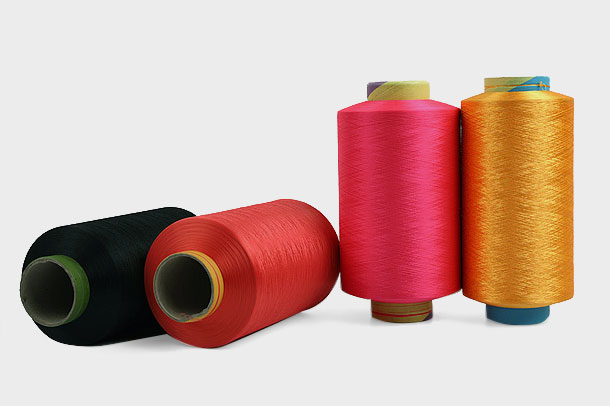
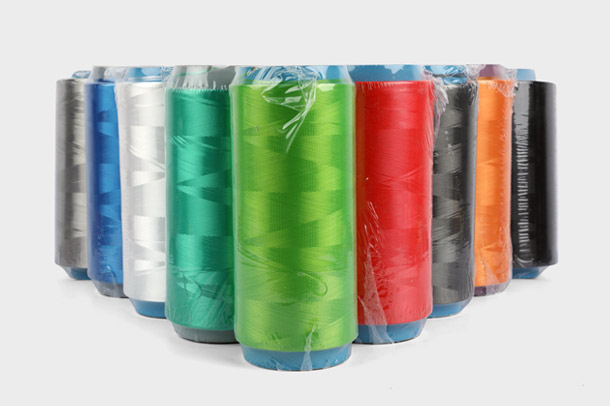
Zhejiang Hengyuan Chemical Fiber Group Co.,Ltd. 전문가이다 중국 폴리에스터 필라멘트 원사 제조 업체 그리고 폴리에스터 컬러 원사 공급업체, 2006년에 설립되었으며 YaQianTown Xiaoshan Hangzhou에 위치하고 있습니다 - 중국 폴리에스터 원사 산업의 중심지 중 하나입니다.
제품
연락처 정보
저작권 © Zhejiang Hengyuan Chemical Fiber Group Co.,Ltd. All rights reserved