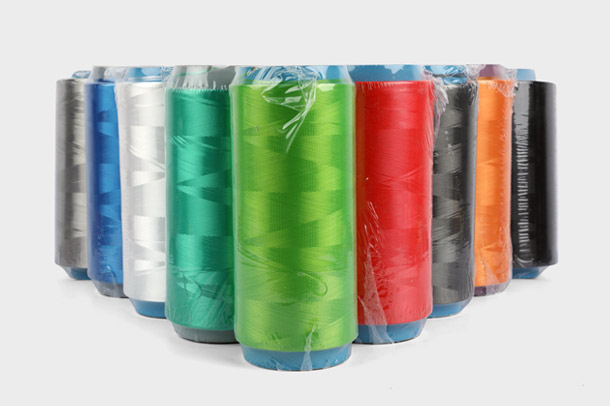
추가: NYaqian Road No128 Yaqian Town Xiaoshan Hangzhou Zhe Jiang China.
전화: 0086-0571-82602080
팩스: 0086-0571-82758132
이메일: [email protected]
150D/48F 컬러 폴리에스테르의 1,000kg 쉐이드 로트는 배송 전 2~3주의 시간을 소요할 수 있습니다. 칩 건조, 용융 방사, 와인딩, 패키지 염색, 소핑, 건조 및 되감기 작업은 각각 별도의 작업이며, 그 모든 작업이 쉐이드가 이동하는 기회입니다.
원착 폴리에스터 원사는 해당 순서에서 습식 염색 단계를 삭제합니다. 필라멘트가 압출되기 전에 착색제가 폴리머에 혼합되므로 실은 이미 최종 색상을 지닌 방사구금을 떠나 염료 용기에 들어가지 않습니다. 변화하는 것은 실의 모양뿐만 아니라 컬러 프로그램의 일정, 비용 및 감사 방식입니다.
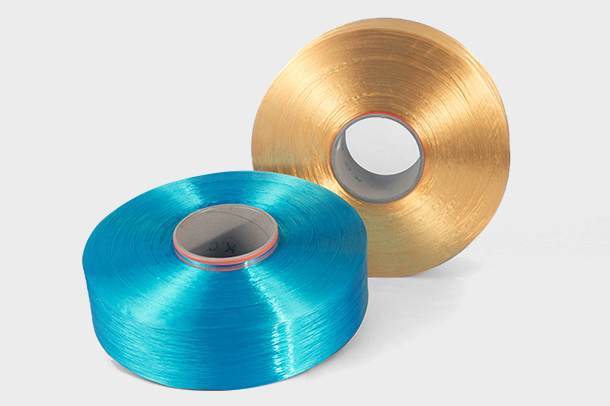
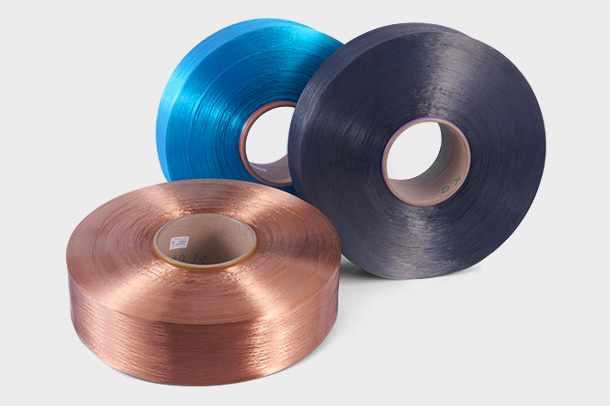
원착 폴리에스터 원사는 압출 전에 안료가 폴리머 용융물에 분산되어 색상이 표면에 적용되지 않고 필라멘트 내부에 머무르는 폴리에스터 필라멘트입니다.
배기할 염료욕이 없기 때문에 색상 정확도는 습식 화학보다는 계량에 따라 달라집니다. 상업용 폴리에스터 색상 프로그램의 마스터배치 감쇠율은 일반적으로 중량 기준으로 2~5%이며, 농축물은 중량 공급 장치 또는 정량 펌프를 통해 용융물에 공급됩니다. 해당 비율이 고정되고 기록되면 색상은 그날 아침 선박의 행동 방식이 아닌 레시피의 속성이 됩니다.
기존의 패키지 염색은 약 섭씨 130도의 가압 용기 내부에서 수천 개의 상처 패키지로 고르게 배출되는 분산 염료에 의존합니다. 네 가지 변수가 성공 여부를 결정합니다.
각각은 모든 부지에서 동일한 창 안에 착륙해야 합니다. 원착 염색은 방사가 시작되기 전에 색상이 칩에 고정되기 때문에 네 가지를 모두 제거합니다.
배치 간 변동의 원인인 액 비율, 소모율 및 건조 프로필을 제거하는 염욕 화학에 의한 것이 아니라 방사 라인에서 안료 투여에 의해 색조가 설정되기 때문에 색상 일관성이 향상됩니다.
차이점은 프로그램을 제어하는 방법에서 나타납니다. 기존 경로에서 기준은 염색된 패키지이고 유일한 시정 조치는 로트를 다시 염색하거나 벗겨내는 것뿐인 경우 염색 후 허용 오차를 확인합니다. 원착 경로에서 참조는 마스터배치 로트이고 허용 오차는 피더에서 확인되며 필라멘트가 존재하기 전에 수정이 발생합니다.
| 제어점 | 기존의 패키지 염색 | 원착 폴리에스테르 원사 |
| 색이 들어가는 곳 | 상처포장에 분산염료 도포 | 용융물에 혼합된 안료 |
| 습식 공정 단계 | 염색, 비누칠, 헹굼, 건조 | 없음 |
| 주요 드리프트 소스 | 주류 비율, 소모율, 건조 프로필 | 마스터배치 투여, 칩 로트 일관성 |
| 색상 승인 포인트 | 염색된 패키지에 | 마스터배치 및 첫 번째 방사 로트에서 |
| 시정 조치 | 패키지 로트를 다시 염색하거나 벗겨냅니다. | 다음 로트의 피더 속도 조정 |
| 패키지 취급 | 여러 되감기 | 단일 권선 패스 |
| 실 단계에서의 수분 부하 | 중요 | 제거됨 |
염색 및 건조 루프를 삭제하면 효율성이 향상됩니다. 원착 라인은 염색 대기열, 건조 주기 및 재염색 결정을 제거하여 색상 승인과 포장 로트 간의 간격을 단축합니다.
염색 단계가 최적화되기보다는 삭제되기 때문에 비용 논쟁은 같은 방향으로 진행됩니다. 사이트의 원착염색과 일반염색의 비교 그 절약이 어디에 있을지를 정합니다.
색상 성능은 원사 제품군이 다운스트림 기계와 일치할 때만 보상을 받으며, 텍스처 원사, 플랫 필라멘트 및 특정 최종 제품용으로 제작된 원사 간에 실질적인 분할이 실행됩니다.
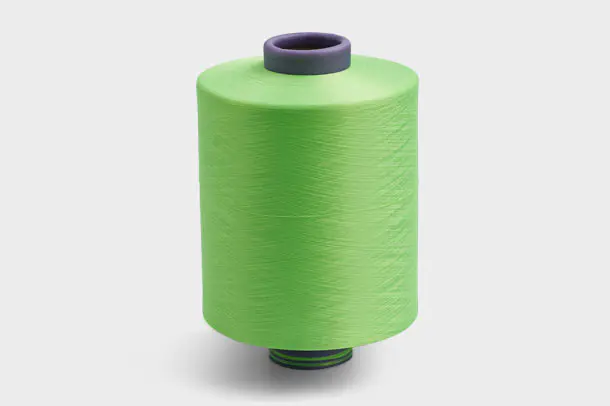 폴리에스터 DTY 원사 공급업체 제품 사양 기술 매개변수 제품보기 →
바닥재와 홈 텍스타일은 원착 색상이 가장 빨리 빛을 발하는 응용 분야입니다. 카펫이나 담요는 방 전체에서 배치 간 색상 변화를 볼 수 있는 크고 연속적인 표면을 나타내기 때문입니다.
카펫과 러그 매트 원사는 일반적으로 원뿔형이 아닌 완성된 파일에서 색상 허용 오차를 확인하여 지정됩니다. 이것은 실수를 바로잡기 가장 어려운 부분입니다. 터프팅된 카펫은 일단 파일이 설정되면 경제적으로 다시 염색할 수 없으며, 두 생산 실행 사이의 그늘 밴드는 전시실 조명 아래의 이음새로 읽혀집니다.
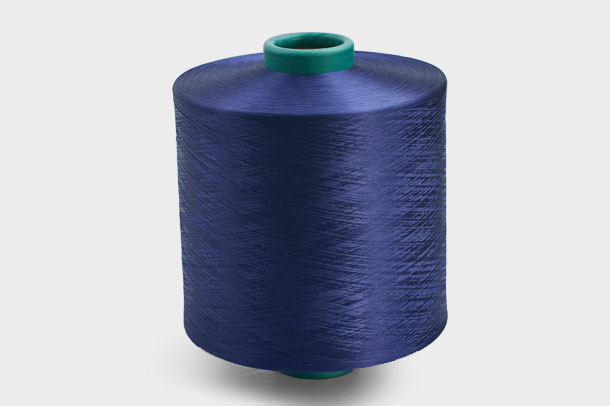 폴리에스테르 카펫 및 러그 원사 제조업체 카펫 원사와 러그 원사 제품보기 →
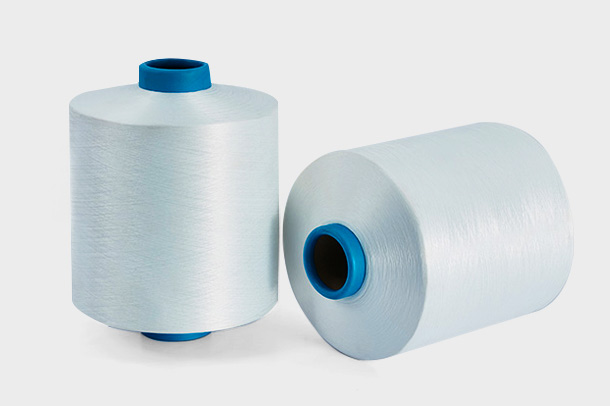 담요 원사 제조업체 제품 사양 기술 매개변수 제품보기 →
원착사로의 전환은 색상 변경이 아닌 사양 변경이므로 대량 생산이 시작되기 전에 구매 주문서에 5개 항목이 있어야 합니다.
원칙적으로는 그렇지 않습니다. 그러나 실질적인 한계는 염료 화학보다는 마스터배치 가용성입니다. 어떤 색상이든 혼합할 수 있으며 제약은 공급업체가 생산할 최소 마스터배치 수량입니다. 기존 마스터배치 라이브러리에서 가져온 셰이드에는 설정 비용이 부과되지 않는 반면, 맞춤형 셰이드는 주문 전체에 걸쳐 분할 상환해야 하는 복합 단계를 추가합니다.
아니요. 필라멘트에 혼합된 안료는 벗겨질 수 없으므로 원착된 실은 다른 색상으로 다시 염색될 수 없습니다. 피더 비율이나 직물 단계에서 수정이 이루어져야 하며, 이것이 벌크 방사가 시작되기 전에 마스터배치 비율이 승인되는 이유입니다.
시각적 판단보다는 도구적 데이터를 요청하세요. 실행 가능한 사양에서는 각 배송에 대한 마스터배치 로트 번호와 함께 ISO 105-J03에 따라 계산된 3개의 연속 로트에서 10도 관찰자로 D65에서 측정된 CIELAB 색차 값을 요구합니다.
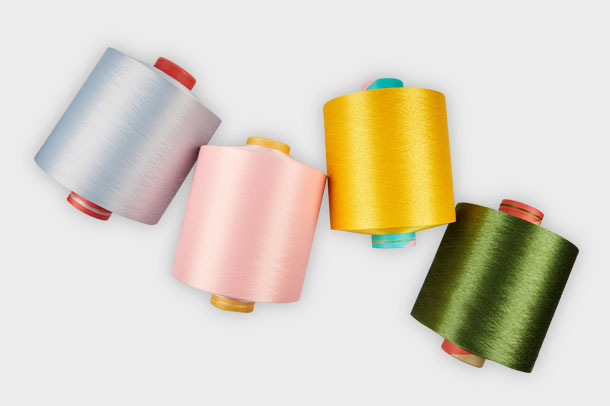
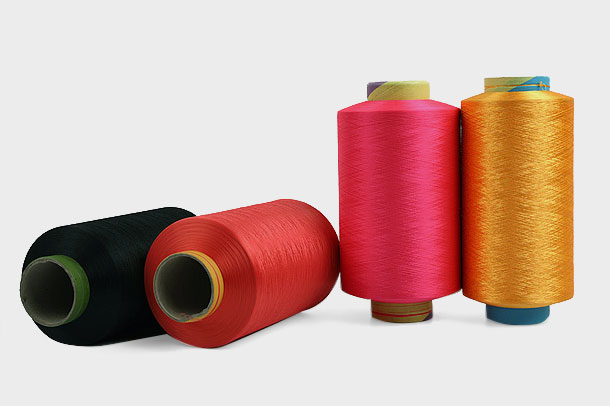
유색 폴리에스테르는 부분 배향사부터 완전 연신 및 연신 질감의 실까지, 그리고 카펫, 러그 매트, 담요 실과 같은 특정 최종 제품용으로 제작된 실 등 다양한 필라멘트에 공급됩니다. 데니어별로 렛다운 비율이 다르기 때문에 대량 출시 전 파일럿 로트에서 각 사양을 재확인합니다.

Zhejiang Hengyuan Chemical Fiber Group Co.,Ltd. 전문가이다 중국 폴리에스터 필라멘트 원사 제조 업체 그리고 폴리에스터 컬러 원사 공급업체, 2006년에 설립되었으며 YaQianTown Xiaoshan Hangzhou에 위치하고 있습니다 - 중국 폴리에스터 원사 산업의 중심지 중 하나입니다.
제품
연락처 정보
저작권 © Zhejiang Hengyuan Chemical Fiber Group Co.,Ltd. All rights reserved